
اطلاعات یادآوری



Sep 09, 2026
یک واحد کمانش، که گاهی اوقات به نام دستگاه کمانش کوپلینگ یا دستگاه پیچ در نامیده می شود، گشتاور کنترل شده ای را برای ایجاد یا شکستن اتصالات پوشش رزوه ای و لوله اعمال می کند. وقتی شروع به از کار افتادن می کند، اولین علامت معمولاً قفل یا شکستگی قطعه نیست. این یک نمودار گشتاور است که دیگر با نمودار مطابقت ندارد: ماشین در تعداد دور صحیح می ایستد، اما گشتاور نهایی 10 درصد کمتر از اتصال قبلی است، یا اتصال یک چهارم دور بعد از توقف اسپیندل می چرخد.
بسیاری از اتصالات میدان نفتی بر اساس مدارهای رزوه API 5B مشخص شده و بر اساس نمودار گشتاور مخصوص اتصال ساخته شده اند. واحد کمانش بخشی از آن زنجیره اندازه گیری است. همین الگو در بسیاری از مغازه ها تکرار می شود: واحد کمانش به آرامی دقت گشتاور، چسبندگی یا تراز را از دست داده است . لوله، کوپلینگ و ترکیب رزوه مطابق مشخصات هستند. ماشین متغیر است. این مقاله رایجترین مشکلات واحد باکینگ را با راهحلهای عملی ترسیم میکند، که با تشخیص شروع میشود و از طریق کالیبراسیون، نگهداری و انتخاب تجهیزات حرکت میکند. برای نگاهی دقیق تر به چگونگی ایجاد گشتاور در این ماشین ها، این توضیح را بخوانید گشتاور خروجی و اصول آرایش در یک واحد کمانش کوپلینگ .
تجربه روی زمین معمولاً به پنج گروه خطا اشاره می کند: رانش مبدل گشتاور، سایش گیره و درج، ناپایداری فشار هیدرولیک، ناهماهنگی دوک، و خطاهای کنترل یا برنامه. آنها همیشه جدا نیستند. یک فک که برای یک مفصل می لغزد، می تواند یک نوک گشتاور ایجاد کند که به نظر می رسد یک خطای مبدل است، و یک دوک ناهمتراز می تواند هر کوپلینگ را با زاویه شروع کند.
| مشکل | آنچه می بینید | علت معمولی | راه حل اول |
|---|---|---|---|
| دریفت مبدل گشتاور | گشتاور نهایی بین مفاصل یکسان کاهش یا افزایش می یابد | شیفت صفر لودسل، کابل آسیب دیده، بهره نادرست | صفر کردن مجدد در دمای کار؛ با یک سلول اصلی قابل ردیابی تأیید کنید |
| فک و درج سایش | چرخش لوله یا کوپلینگ در داخل فک ها. خطوط امتیاز دهی در OD | درج های فرسوده، شعاع قالب اشتباه، فشار گیره کم | جایگزینی درج ها؛ بررسی شعاع؛ تنظیم فشار بستن توسط لوله OD |
| ناپایداری فشار هیدرولیک | گشتاور در همان تنظیم فشار افزایش می یابد یا کاهش می یابد | هوا در مدار، شیر تسکین فرسوده، روغن داغ | تصفیه هوا؛ شیر تسکین سرویس؛ کنترل دمای روغن |
| ناهماهنگی اسپیندل | جفت شدن در یک زاویه شروع می شود. نخ های اول آسیب دیده اند | باریکه دوک فرسوده، سر شل، تراموا نادرست | یک نوار تست را اجرا کنید. تماس مخروطی را بررسی کنید. مونتاژ را دوباره گشتاور کنید |
| خطای کنترل یا برنامه | ماشین زود یا دیر متوقف می شود. تعداد دور اشتباه | شماره رشته اشتباه، افست باقیمانده، رانش رمزگذار | بررسی برنامه؛ افست های روشن؛ رمزگذار را در هر دو انتهای سفر بررسی کنید |
خطاهای گشتاور گران ترین هستند زیرا می توانند اتصال بد را پنهان کنند. یک مبدل آسیب دیده می تواند گشتاور هدف را بخواند در حالی که مفصل واقعی تحت گشتاور است. سپس اتصال ایستگاه را زیر سطح آرایش مورد نیاز ترک می کند. بهترین اقدام متقابل، ثبت منحنی کامل گشتاور در مقابل گردش و مقایسه شکل آن با نمودار اتصال است، نه فقط عدد نهایی. تغییرات در ترکیب رزوه، اصطکاک را نیز تغییر می دهد، بنابراین پنجره گشتاور فقط برای ترکیب ذکر شده در نمودار معتبر است.
عیوب بستن معمولاً قابل مشاهده است. علائم براق اطراف لوله OD، چرخش داخل فک ها، یا لوله ای که در لودر شروع به خم شدن می کند به این معنی است که شعاع درج یا فشار گیره اشتباه است. عیوب هیدرولیک زمانی که روغن سرد، آلوده یا بیش از حد گرم شده است، می تواند شبیه خطاهای گشتاور باشد. خطاهای تراز خطرناک ترین هستند زیرا آسیب در دو رشته اول اتفاق می افتد. تا زمانی که نمودار گشتاور غیرعادی به نظر برسد، کوپلینگ از قبل دارای رشته ای متقاطع است.
قبل از تعویض قطعات، واحد کمانش را از طریق ترتیبی اجرا کنید که خطاهای اندازه گیری را از خطاهای مکانیکی جدا می کند. هدف شناسایی اولین شکست در زنجیره است، نه بخشی که در نتیجه شکسته می شود.
یک جهش ناگهانی در پایان چرخه آرایش به این معنی است که شانه قبل از رسیدن به چهره مرجع در تماس است. یک منطقه صاف در وسط به این معنی است که لوله ممکن است در فک ها بلغزد. یک منحنی صاف اما به طور فزاینده شیب دار معمولاً به فشرده سازی ترکیب رزوه اشاره می کند، نه آسیب نخ. این منحنی ها را می توان مستقیماً مقایسه کرد زیرا رمزگذار و مبدل گشتاور واحد باکینگ همان داده هایی را که بخش QC به آن نیاز دارد را ثبت می کند.
تغییر لحظه ای است که اکثر خطاهای واحد باکینگ معرفی می شوند. اندازه بدنه متفاوت، سبک کوپلینگ جدید یا هدف گشتاور کمتر همگی می توانند در صفحه کنترل درست به نظر برسند در حالی که تنظیمات فیزیکی اشتباه است. ایجاد یک مفصل مرجع پس از تغییر، این خطاها را قبل از شروع تولید برطرف می کند. توالی با جزئیات بیشتر در این راهنما توضیح داده شده است رویههای تغییر و کنترل گشتاور در دستگاه تراش یونیت باکینگ .
تعمیر و نگهداری پیشگیرانه زمانی بیشترین تأثیر را بر جای می گذارد که با واحد کمانش به عنوان یک ابزار اندازه گیری رفتار می کند، نه فقط یک ماشین هیدرولیک. چک لیست کوتاه روزانه از بازگشت بیشتر مشکلات رایج جلوگیری می کند.
ویسکوزیته روغن با دما تغییر می کند، بنابراین کالیبراسیون یک ماشین سرد می تواند یک خطای سیستماتیک را در یک دوره تولید گرم ایجاد کند. مبدل گشتاور، کابل، تقویت کننده و نمایشگر باید با یک سلول گشتاور اصلی که فقط برای کالیبراسیون در نظر گرفته شده است تأیید شود. فاصله عملی به تعداد شیفت ها و شدت کار بستگی دارد. بسیاری از مغازه ها در شروع هر شیفت، یک اتصال مرجع را تکرار می کنند و ماهانه یک تأیید کامل از سلول اصلی را انجام می دهند.
فرسوده یا نادرست درج های فک شایع ترین علت مشکلات مربوط به گیره باکینگ واحد است. شعاع درج باید با قطر خارجی لوله واقعی مطابقت داشته باشد، نه اندازه اسمی که در فایل کار نوشته شده است. اگر فشار گیره برای رشته پوششی سنگینتر تنظیم شود، لولههای جدار نازک قبل از حرکت خوانش گشتاور، بیضی شکل میشوند. علامت گذاری درج ها بر اساس شعاع و دور نگه داشتن قالب های فرسوده راهی کم هزینه برای جلوگیری از آسیب های گران قیمت به نخ است.
نادیده گرفتن ناهماهنگی اسپیندل آسان است زیرا به کندی ایجاد می شود. یک نوار تست و یک نشانگر شماره گیری نشان می دهد که آیا بینی دوک با محور گیره مربع است یا خیر. به جای بررسی چشمی باید از تلرانس سازنده ماشین استفاده کرد، زیرا نخ اول ممکن است کسری از میلی متر آسیب ببیند.
اگر همان مشکلات پس از یک چرخه تعمیر و نگهداری کامل دوباره ظاهر شوند، ممکن است واحد باکینگ دیگر سفتی، وضوح کنترل یا ثبت اطلاعات مورد نیاز برای ترکیب اتصال در فروشگاه شما را نداشته باشد. انتخاب باید بر اساس محدوده گشتاور، سوراخ دوک، سیستم بستن و عملکردهای کنترلی باشد که تغییر را تکرارپذیر می کند.
برای مغازههایی که کوپلینگهای محفظه و لوله را میسازند و خراب میکنند، دستگاه اسکرو TYSKNKJ-100 و کوپلینگ کوپلینگ لولهها نمونهای از دستگاهی است که پیرامون گشتاور هیدرولیک کنترلشده و گیره مبتنی بر قالب طراحی شده است. به اپراتور گشتاور و بازخوانی روشنی می دهد که دقیقاً همان چیزی است که توالی تشخیص به آن نیاز دارد.
برای مقایسه گستردهتر انواع ماشینها، راهنمای آن را بخوانید انتخاب یک دستگاه تراش کوپلینگ پوششی و لوله قبل از تصمیم گیری بین یک واحد باکینگ مستقل، یک دستگاه رزوه و باکینگ ترکیبی و واحدی که بعداً در یک خط تولید ادغام می شود.
علیرغم تشخیص صحیح، برخی از خرابی های واحد باکینگ، نخ های آسیب دیده را روی لوله های قابل استفاده باقی می گذارد. از بین بردن هر انتهای لوله آسیب دیده گران است، به خصوص در دسته های کوچک. یک ماشین تراش پردازش لوله نفت ساخته شده می تواند مشخصات رزوه را با همان دقت مورد انتظار ماشینکاری اصلی دوباره برش داده یا بازیابی کند. ماشین تراش پردازش لوله روغن TYSK1355 یکی از دستگاه هایی است که برای این کار تعمیر و ماشینکاری مجدد طراحی شده است.
اگر مشکل ریشه ای به جای دقت گشتاور، جابجایی دستی باشد، یک خط کوپلینگ خودکار متغیرترین بخش فرآیند را حذف می کند: حرکت لوله و کوپلینگ داخل و خارج از واحد باکینگ با دست. خط تولید هوشمند کوپلینگ آرایش، بازرسی و ضبط داده ها را به هم متصل می کند تا منحنی گشتاور برای هر اتصال حفظ شود.
مشکل واحد کمانش زمانی حل می شود که ماشین بتواند همان گشتاور را تکرار کند و نتیجه را در محدوده تحمل اتصال بچرخاند. با کالیبراسیون و نظم تغییر شروع کنید. اگر ماشین نتواند پس از آن فرآیند را نگه دارد، مرحله بعدی باید کار، کنترل گشتاور یا جابجایی مواد را بهبود بخشد.
محصولات مرتبط $ $
 Model:TYSK-630T لوله مته ، مفصل و جفت شدن
The machine adopts a FANUC CNC system with stable processing accuracy and flexible programming functions to ensure that the processed parts meet strict industry standards. The high torque and heavy-load design can cope with long-term continuous work and has strong durability.
 مدل: TYSK-1355 تراش لوله روغن
این دستگاه از سیستم CNC FANUC با دقت پردازش پایدار و عملکردهای برنامهنویسی انعطافپذیر استفاده میکند تا اطمینان حاصل شود که قطعات پردازش شده استانداردهای سختگیرانه صنعت را برآورده میکنند. گشتاور بالا و طراحی بار سنگین می تواند با کار مداوم طولانی مدت مقابله کند و دوام قوی دارد.
 مدل: TYSK-XQJ-550 دستگاه Skiving فیلم PTFE متوسط و بزرگ
طراحی شده برای پردازش پرده هایی با حداکثر قطر 550 میلی متر و حداکثر طول 1000 میلی متر. ما همچنین می توانیم با توجه به نیاز کاربران سفارشی سازی کنیم. سرعت و ضخامت تغییر دوستانه با CNC.
 سری: TYSK-NKJ دستگاه پیچ/پوشش و لوله اتصال واحد اتصال
این دستگاه از یک موتور هیدرولیک، مکانیزم شناور مکانیکی و تشخیص گشتاور در زمان واقعی استفاده می کند، با خمش مواد سازگار می شود و از تغییر شکل مواد جلوگیری می کند. ماشین های کمکی برای کمک به نیمه اتوماسیون پیکربندی شده اند.
 راه حل های طولانی و مواد سنگین مکانیسم بارگذاری و تخلیه خودکار برای نخ زدن لوله
حالت پشتیبانی انعطاف پذیر ویژه می تواند تأثیر خمش قطعه کار را در پردازش کاهش دهد و عملکرد را بهبود بخشد. کاملاً با دستگاه تراش رزوه ما مطابقت دارد.
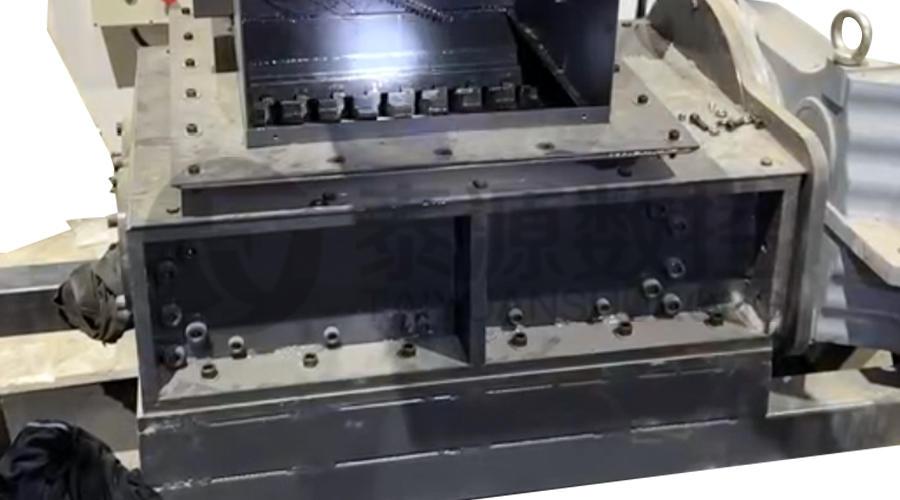 سنگ شکن تراشه های آهنی مدولار سنگ شکن با استحکام بالا برای چیپ
تیغه ها از مواد با استحکام بالا ساخته شده اند و به طور منطقی در خروجی تراشه گیر قرار می گیرند تا تراشه های آهنی را بشکنند. خطر عقبگرد را کاهش دهید و استفاده از قاب زباله را بهبود بخشید.
 سری: TYSK-HB جوشکار باند مقاوم به سایش نیمه اتوماتیک
قابل استفاده برای ARNCO 100XT، 200XT، 300XT. پشتیبانی از φ1.2-2.0 با هسته یا سیم جامد جوشکاری سطحی. می توان به جوش اسپری تک تفنگی و جوش اسپری دو تفنگی دوطرفه مجهز شد. پشتیبانی از کنترل سیستم PLC یا CNC.
