
اطلاعات یادآوری



Sep 16, 2026
یک واحد کمانشی که گشتاور ثابت و دقیقی را ارائه میکند، تفاوت بین اتصالی است که سالها از سرویس پایین چاه دوام میآورد و اتصالی که پس از اولین اجرای کامل خراب میشود. هنگامی که اتصالات پوشش یا لوله با گشتاور بسیار کم ساخته می شوند، شانه هرگز به درستی آب بندی نمی شود و اتصال می تواند تحت بارگذاری چرخه ای شل شود. وقتی گشتاور خیلی زیاد باشد، ریشههای نخ میتوانند بیش از حد تنش کنند، سطح آببندی میتواند گند بزند، یا کوپلینگ میتواند تسلیم شود. همه کارهایی که یک سازنده واحد باکینگ متمرکز بر کیفیت انجام می دهد - از ماشینکاری قطعات گرفته تا آزمایش پذیرش کارخانه - به حفظ این تعادل بازمی گردد.
دقت گشتاور بحرانی ترین خروجی یک واحد باکینگ است و اولین جایی است که سازنده کیفیت آن را ثابت می کند. یک واحد می تواند دارای قاب مقاوم، هیدرولیک صاف و رابط کنترلی تمیز باشد، اما اگر گشتاوری که گزارش می کند با گشتاور اعمال شده در اتصال مطابقت نداشته باشد، تجهیزات برای هدف مناسب نیستند.
طرح های واحد کمانش خوب، گشتاور را مستقیماً با لودسل ها یا مبدل های کرنش سنج نصب شده در مسیر واکنش گشتاور اندازه گیری می کنند. استنباط گشتاور از فشار هیدرولیک سادهتر و ارزانتر است، اما اصطکاک هیدرولیکی، سایش آببند و تغییرات دما باعث تغییر فشار به گشتاور میشود. سازنده ای که به دقت اهمیت می دهد، سنجش مستقیم را مشخص می کند و مسیر مکانیکی را طراحی می کند تا مبدل تنها گشتاور واکنش واقعی را ببیند.
حتی یک سنسور دقیق تنها زمانی مفید است که سیستم کنترل بتواند روی آن عمل کند. کنترل حلقه بسته خوانش گشتاور زنده را با هدف مقایسه می کند و جریان هیدرولیک را تقریباً در زمان واقعی تنظیم می کند و درایو را در مقدار صحیح بدون افزایش بیش از حد متوقف می کند. برای اعتبارسنجی کیفیت، سازندگان آزمایشهای تکرارپذیری را اجرا میکنند - یک هدف پذیرش معمولی، نگه داشتن نقطه تنظیم گشتاور در داخل است. ± 1 درصد در بسیاری از چرخه های متوالی اگر واحد نتواند گشتاور خروجی خود را در یک شیفت کاری کامل تکرار کند، از اتصالات ممتاز در یک دوره تولید طولانی محافظت نخواهد کرد.
انتخابهای طراحی که این پایداری را ارائه میکنند در یک محفظه پیچی و واحد کمانش کوپلینگ لوله قابل مشاهده است: یک سر گشتاور سفت و سخت، سطوح گیره دقیقاً ماشینکاری شده، و یک مدار هیدرولیک که پاسخ فشار را در سراسر محدوده عملیاتی ثابت نگه میدارد.
استانداردها و انطباق، طراحی و مستندات یک واحد باکینگ باکیفیت را شکل می دهند. API 5CT پوشش و بدنه لوله، از جمله الزامات عملکرد اتصال را پوشش می دهد، در حالی که API 5B بر عناصر رزوه، اندازه گیری و بازرسی ابعاد نظارت می کند. سازنده ای که تجهیزاتی را برای خدمات لوله ای میدان نفتی می سازد، واحدهای خود را حول این اسناد طراحی می کند - نه به عنوان زبان بازاریابی، بلکه به عنوان ورودی مهندسی. سیستم کنترل باید برای هر نوع اتصال، گشتاور و پنجره های چرخشی متفاوتی را بپذیرد. سیستم گیره باید بدون آسیب رساندن به بدنه یا کوپلینگ لوله را بگیرد. خروجی داده باید از ثبت سوابقی که رویه API از تسهیلات عملیاتی انتظار دارد پشتیبانی کند.
فراتر از اسناد API، سازندگان معتبر سیستم های مدیریت کیفیت ISO 9001 را حفظ کرده و حسگرهای گشتاور خود را مطابق با شیوه های ISO/IEC 17025 کالیبره می کنند. آنها همچنین اسنادی را صادر می کنند که خریدار می تواند آنها را بررسی کند: گواهی کالیبراسیون، گواهی مواد برای اجزای ساختاری، و کتابچه راهنمای زمانی که فواصل کالیبراسیون مجدد توصیه شده را بیان می کند. جنبه عملی این رشته به تفصیل در شرح داده شده است الزامات انطباق با API 5CT برای تراش های کمانش ، که به تشریح آنچه تامین کنندگان تجهیزات باید برای حمایت از انطباق خود کارخانه تایید شده ارائه دهند.
یک واحد باکینگ یک مونتاژ دقیق است، نه یک آچار سنگین. سر گشتاور، چاک، قالب های گیره و اعضای قاب آن اجزای ماشینکاری شده با تلرانس واقعی هستند. اگر سازنده نتواند این تلورانس ها را حفظ کند، واحد گشتاور را به درستی در حسگر نشان می دهد اما در رابطی که قالب ها کوپلینگ را می گیرند، به طور متناقض.
بسته شدن موازی فک های سر گشتاور را در نظر بگیرید. اگر دو نیمه سر به طور مربع بسته نشوند، فشار تماس قالب در اطراف محیط متفاوت است و میتواند در حین آرایش به هم ریخته شود. تمرکز بین مرکز چاک و محور اتصال را در نظر بگیرید. اگر اینها خاموش باشند، واحد بار خمشی را روی گشتاور خالص اعمال می کند. هیچ یک از خطاها روی نمایشگر گشتاور قابل مشاهده نیست.
به همین دلیل است که قوی ترین سازندگان یونیت باکینگ نیز سازندگان ماشین ابزار هستند. هنگامی که یک سازنده اجزای خود را بر روی تراش های رزوه کاری لوله CNC دقیق طراحی و ماشین آلات می کند، کل زنجیره تحمل را از ریخته گری خام تا مونتاژ نهایی کنترل می کند. همچنین دانش تولید مستقیم را به همراه دارد: همان مشکلاتی که ماشین های تراش آن باید حل کنند - آسیب پهلوی رزوه، انحراف گیره، ریزش - مشکلاتی هستند که یک واحد باکینگ باید از ایجاد آن در اتصالات نهایی اجتناب کند.
کیفیت یک واحد باکینگ در سه فرآیند کنترل شده تعیین می شود: مونتاژ، کالیبراسیون، و آزمایش پذیرش کارخانه. هر کدام توسط خریدار قابل تایید است.
واحد قدرت هیدرولیک عضله دستگاه است. قبل از ارسال، سازندگان مدار کامل را آزمایش فشار میکنند، معمولاً 10 تا 20 درصد بالاتر از حداکثر فشار عملیاتی، و هر اتصال را برای نشتی بررسی میکنند. خروجی پمپ و تنظیمات دریچه کمکی تنظیم و قفل می شوند تا واحد نتواند گشتاور بیشتری نسبت به سیستم در نظر گرفته شده تامین کند.
هر مبدل گشتاور در برابر یک مبدل گشتاور مرجع معتبر یا آچار گشتاور کالیبره شده بارگذاری می شود و منحنی کالیبراسیون حاصل در کنترل کننده ماشین ذخیره می شود. گواهی کالیبراسیون یک سند مستقل است، نه یک خط در راهنما. این شامل شماره گواهی خود دستگاه مرجع، تاریخ کالیبراسیون و مقادیر اندازه گیری شده در چندین نقطه گشتاور است.
قانعکنندهترین شواهد با کیفیت، آزمایش زنده است. سازندگان نمونههای پوشش یا لوله واقعی را از طریق چرخههای کامل آرایش و شکست با گشتاور نامی اجرا میکنند و منحنیهای گشتاور چرخشی را برای هر مفصل ثبت میکنند. در یک پروتکل تست خوب، بازرس کیفیت سازنده تأیید می کند که مقادیر نمایش داده شده با خوانش های مرجع مطابقت دارند، اینکه دستگاه بدون افزایش بیش از حد به گشتاور هدف می رسد، و اینکه اتصال تمام شده با مقادیر ابعادی مورد انتظار مانند توقف یا موقعیت مطابقت دارد. مهندسان کارخانه که رویه های پذیرش خود را بررسی می کنند، پیشینه مفیدی در این زمینه پیدا خواهند کرد اصول فنی و مزایای کاربرد گشتاور خروجی قدرتمند .
یک چرخه ثابت می کند که یک واحد می تواند کار کند. صد چرخه ثابت می کند که می توان به آن اعتماد کرد. تولیدکنندگان با کیفیت تستهای استقامتی را انجام میدهند که وظیفه تولید را شبیهسازی میکنند، از جمله چرخههایی با گشتاور نامی کامل، و دادهها را جمعآوری میکنند تا نشان دهند که چگونه گشتاور خروجی با گرم شدن سیستم هیدرولیک تکامل مییابد.
یک برنامه تأیید معمولی به شکل زیر است:
| مورد تأیید | تمرین معمولی | آنچه را ثابت می کند |
|---|---|---|
| کالیبراسیون سنسور گشتاور | سلول بار در چندین نقطه در برابر مبدل گشتاور مرجع معتبر بررسی شد | دقت مقدار گشتاور نمایش داده شده |
| تست فشار هیدرولیک | خیساندن با فشار کامل به اضافه 110% اضافه بار اجرا؛ بازرسی نشت بصری | یکپارچگی سیستم و ثبات فشار |
| تست آرایش کامل | آرایش و شکستن نمونه های پوشش یا لوله API با گشتاور نامی | عملکرد عملکردی انتها به انتها |
| اجرای تکرارپذیری | 50 تا 100 چرخه متوالی در یک هدف گشتاور با داده های ثبت شده | پایداری و رفتار رانش تحت بار |
نتایج این اجراها فقط برای استفاده داخلی سازنده نیست. هنگامی که یک خریدار گزارش پذیرش کارخانه را با منحنیهای گشتاور چرخش مهر زمانی دریافت میکند، شواهد مشخصی از قابلیت واحد دارد - و معیاری برای ارزیابی واحد پس از راهاندازی در محل.
با خروج دستگاه از کارخانه کیفیت به پایان نمی رسد. یک واحد باکینگ برای ایجاد یک رکورد دائمی برای هر اتصالی که خراب میشود استفاده میشود و طراحی سیستم کنترل سازنده تعیین میکند که این رکورد چقدر قابل اعتماد است.
واحدهای مدرن گشتاور، چرخش و زمان را برای هر مفصل ثبت می کنند. آنها هر نتیجه را با پنجره های برنامه ریزی شده مقایسه می کنند، مقادیر خارج از محدوده را علامت گذاری می کنند و عملیات بیشتر را تا زمانی که اپراتور مشکل را تأیید کند قفل می کند. این سیستم مشخص می کند که چه کسی اتصال را اجرا کرده است، کدام نوع اتصال انتخاب شده است، و در کدام دستگاه. این تاریخچه هر مفصل دقیقاً همان چیزی است که یک اپراتور حفاری یا محوطه لوله برای مستندات کیفی که رشتهای را تا محل چاه دنبال میکند به آن نیاز دارد.
در عملیات با توان بالا، واحد باکینگ یک ایستگاه در یک زنجیره بزرگتر است که شامل رزوه کاری، بازرسی و مونتاژ کوپلینگ نیز می شود. هنگامی که سازندگان همان رشته داده را در یک خط تولید هوشمند کوپلینگ ادغام میکنند، دادههای گشتاور و موقعیت از ایستگاه باکینگ را میتوان به شماره سریال کوپلینگ متصل کرد و یک رکورد قابل ردیابی از ماشینکاری تا آرایش نهایی را ارائه داد.
قبل از متعهد شدن به خرید واحد باکینگ، ادعاها را با یک حسابرسی کوتاه بررسی کنید. درخواست گواهی کالیبراسیون برای مبدل های گشتاور و بررسی کنید که آنها به استانداردهای قابل ردیابی و تاریخ های اخیر اشاره می کنند. پروتکل پذیرش کارخانه و داده های آزمایش واقعی را از واحد ارائه شده به شما بخواهید، نه از یک بروشور عمومی. اگر می توانید، واحد را در حال اجرا تحت بار - روی یک نمونه اتصال واقعی - ببینید.
طبقه تولید را بررسی کنید. آیا ابزارهای ماشینی که برای ساخت اجزای دستگاه استفاده میشوند، تلورانسهایی را که خود واحد وعده میدهد حفظ میکنند؟ تولیدکنندهای که برای قطعات حیاتی خود به ماشینکاری برونسپاری ناسازگار متکی است، کنترل کیفیت را دشوارتر میکند.
در نهایت قابلیت پس از فروش را وزن کنید. یک واحد باکینگ نیاز به کالیبراسیون مجدد دوره ای، قطعات یدکی سیستم هیدرولیک و سرویس پاسخگو در هنگام از کار افتادن دستگاه دارد. پشتیبانی فنی و لجستیکی سازنده بخشی از کیفیت خرید است. برای یک رویکرد ساختاریافته برای مقایسه تجهیزات، راهنمای انتخاب واحد باکینگ پارامترهای کلیدی را برای مقایسه قبل از تصمیم گیری پوشش می دهد.
کیفیت در یک واحد باکینگ یک ویژگی یا گواهی بر روی دیوار نیست. این مجموع دقت اندازه گیری گشتاور، نظم کالیبراسیون، انطباق با استانداردها، ماشینکاری دقیق قطعات خود واحد، مونتاژ کنترل شده، آزمایش شرایط واقعی، و قابلیت ردیابی داده ها است. سازندهای که میتواند هر هفت لایه را نشان دهد - با اسناد و آزمایشهای زنده، نه بیانیهها - به مشتریان خود چیزی را میدهد که یک واحد باکینگ باید ارائه دهد: مطمئن باشید که هر اتصال دقیقاً همانطور که طراحی شده است ساخته شده است .
محصولات مرتبط $ $
 Model:TYSK-630T لوله مته ، مفصل و جفت شدن
The machine adopts a FANUC CNC system with stable processing accuracy and flexible programming functions to ensure that the processed parts meet strict industry standards. The high torque and heavy-load design can cope with long-term continuous work and has strong durability.
 مدل: TYSK-1355 تراش لوله روغن
این دستگاه از سیستم CNC FANUC با دقت پردازش پایدار و عملکردهای برنامهنویسی انعطافپذیر استفاده میکند تا اطمینان حاصل شود که قطعات پردازش شده استانداردهای سختگیرانه صنعت را برآورده میکنند. گشتاور بالا و طراحی بار سنگین می تواند با کار مداوم طولانی مدت مقابله کند و دوام قوی دارد.
 مدل: TYSK-XQJ-550 دستگاه Skiving فیلم PTFE متوسط و بزرگ
طراحی شده برای پردازش پرده هایی با حداکثر قطر 550 میلی متر و حداکثر طول 1000 میلی متر. ما همچنین می توانیم با توجه به نیاز کاربران سفارشی سازی کنیم. سرعت و ضخامت تغییر دوستانه با CNC.
سری: TYSK-NKJ دستگاه پیچ/پوشش و لوله اتصال واحد اتصال
این دستگاه از یک موتور هیدرولیک، مکانیزم شناور مکانیکی و تشخیص گشتاور در زمان واقعی استفاده می کند، با خمش مواد سازگار می شود و از تغییر شکل مواد جلوگیری می کند. ماشین های کمکی برای کمک به نیمه اتوماسیون پیکربندی شده اند.
 راه حل های طولانی و مواد سنگین مکانیسم بارگذاری و تخلیه خودکار برای نخ زدن لوله
حالت پشتیبانی انعطاف پذیر ویژه می تواند تأثیر خمش قطعه کار را در پردازش کاهش دهد و عملکرد را بهبود بخشد. کاملاً با دستگاه تراش رزوه ما مطابقت دارد.
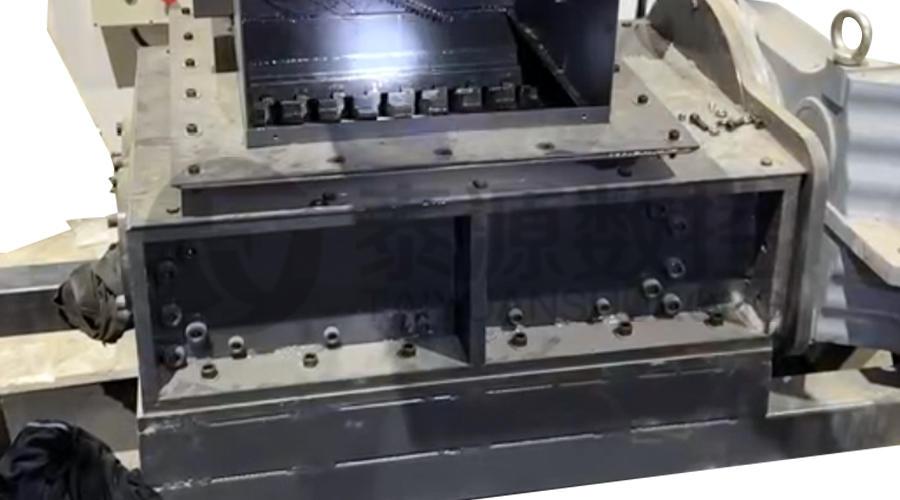 سنگ شکن تراشه های آهنی مدولار سنگ شکن با استحکام بالا برای چیپ
تیغه ها از مواد با استحکام بالا ساخته شده اند و به طور منطقی در خروجی تراشه گیر قرار می گیرند تا تراشه های آهنی را بشکنند. خطر عقبگرد را کاهش دهید و استفاده از قاب زباله را بهبود بخشید.
 سری: TYSK-HB جوشکار باند مقاوم به سایش نیمه اتوماتیک
قابل استفاده برای ARNCO 100XT، 200XT، 300XT. پشتیبانی از φ1.2-2.0 با هسته یا سیم جامد جوشکاری سطحی. می توان به جوش اسپری تک تفنگی و جوش اسپری دو تفنگی دوطرفه مجهز شد. پشتیبانی از کنترل سیستم PLC یا CNC.
