
اطلاعات یادآوری



Aug 19, 2026
قبل از اینکه یک کوپلینگ وارد سرویس شود، یک ماشین حرف آخر را در مورد نحوه مونتاژ رزوه ها می زند: واحد کمانش. با گشتاور کنترلشده، کوپلینگ را روی محفظه یا لوله محکم میکند، و هنگامی که این گشتاور اشتباه است، خرابی اغلب تنها پس از برقراری اتصال ظاهر میشود. اجزای اصلی یک واحد باکینگ دقت، عمر مفید و هزینه عملیاتی آن را مشخص می کند ، و هر کدام مستحق بررسی دقیق قبل از خرید هستند.
یک واحد باکینگ در تعمیر و نگهداری روزانه ساده تر از تراش رزوه ای است، اما نیروهای وارده زیاد و خطای قابل قبول کم است. واحدی که گشتاور را چند درصد خارج از مشخصات تولید می کند، می تواند آسیبی ایجاد کند که در آن زمان نامرئی و بعداً گران است. جدول زیر گروه های اصلی را فهرست می کند. بخشهای بعدی توضیح میدهند که هر کدام چه کاری انجام میدهند و چگونه بر تولید تأثیر میگذارند.
| گروه مؤلفه | عملکرد اولیه | چرا مهم است |
|---|---|---|
| ساختار واکنش قاب و گشتاور | گشتاور واکنش را جذب می کند و عناصر کار را در یک راستا نگه می دارد | قوام گشتاور و عمر ماشین را کنترل می کند |
| سر گشتاور | لوله یا کوپلینگ را گرفته و می چرخاند | حداکثر گشتاور و ظرفیت اندازه لوله را تنظیم می کند |
| تانگ پشتیبان | انتهای مخالف اتصال را نگه می دارد | از لغزش و آسیب به نخ جلوگیری می کند |
| واحد برق هیدرولیک | فشار و جریان را برای چرخش و گیره تامین می کند | اوج خروجی و پایداری طولانی شیفت را تعیین می کند |
| اندازه گیری و کنترل گشتاور | گشتاور آرایش را اندازه گیری و تنظیم می کند | دقت و انطباق را تعریف می کند |
| کنترل های الکتریکی و HMI | چرخه را اجرا می کند، دستور العمل ها را ذخیره می کند، داده ها را ثبت می کند | بر ایمنی، قابلیت ردیابی و زمان تغییر تأثیر می گذارد |
| سیستم های کمکی | کاربرد دوپ، روانکاری، خنک کننده، ایمنی | درایو uptime و کیفیت اتصال |
یک واحد کمانش گشتاور تولید می کند و ساختاری که آن را نگه می دارد واکنشی برابر و مخالف را جذب می کند. اگر قاب به اندازه کافی سفت نباشد، تراز بین سر گشتاور و انبر پشتیبان در طول چرخه تغییر می کند و گشتاور ثبت شده توسط سیستم کنترل دیگر با آنچه که رزوه ها واقعا تجربه می کنند مطابقت ندارد.
واحدهای خوش ساخت از پایه چدن سنگین یا فولاد جوش داده شده با دنده های داخلی و مقاطع بدون تنش استفاده می کنند. هندسه بحرانی محور بین سر گشتاور و انبر پشتیبان است: آنها باید تحت حداکثر بار متحدالمرکز بمانند . یک قاب پیچ و مهره ای که می تواند در طول زمان شل شود به عنوان دقت گشتاور کاهش یافته به نظر می رسد، بنابراین ساختار یک تکه یا ماشینکاری دقیق ترجیح داده می شود. هنگام مقایسه ماشینها، جرم قاب و سفتی بیشتر از گشتاور نامی به تنهایی نشان میدهد.
سر گشتاور یکی از اعضای اتصال را گرفته و آن را می چرخاند. سه قسمت اصلی آن عبارتند از دوک، ترن محرک و فک های گیره.
اسپیندل یک شفت با سوراخ بزرگ است که توسط یاتاقان هایی حمل می شود که بارهای شعاعی و محوری را تحمل می کند. قطر سوراخ آن بزرگترین قطر بیرونی لوله یا کوپلینگ را تعیین می کند که می تواند از سر عبور کند، بنابراین سوراخ دوک اولین مشخصاتی است که با محدوده محصول شما مقایسه می شود. در پشت اسپیندل، یک موتور هیدرولیک و گیربکس کاهشی، گشتاور را به مقدار نامی ضرب میکنند.
گرفتن جایی است که کیفیت دستگاه قابل مشاهده است. فک های هیدرولیکی یا قالب های لغزنده بر روی قطعه کار بسته می شوند و گشتاور را به اتصال منتقل می کنند. درج فک با مواد لوله مطابقت دارد. یک درج فرسوده یا ناهماهنگ اجازه لغزش را می دهد و فک لغزنده سریعترین راه برای به دست آوردن نخ برتر است. نیروی بستن نیز باید محدود باشد تا دستگیره لوله های جدار نازک را خرد نکند.
انبر پشتیبان طرف مقابل اتصال را نگه می دارد در حالی که سر گشتاور می چرخد. در واحد کماندن پوشش و لوله، از یک مجموعه گیره دایره ای کامل یا قطعه بندی شده استفاده می کند که توسط سیلندرهای گیره هیدرولیک هدایت می شود.
دستگیره پشتیبان باید حداقل به اندازه حداکثر گشتاور دستگاه قوی باشد، زیرا هر گونه لغزش در اینجا به معنای چرخش لوله به جای سفت شدن اتصال است . فک ها همچنین باید نیرو را به طور یکنواخت توزیع کنند تا بدنه لوله را علامت گذاری نکنند یا لوله های جدار نازک را بیضی نکنند، به همین دلیل است که بسته های فک با قطر خارجی و ضخامت دیواره هر اندازه لوله مطابقت دارند.
واحد برق هیدرولیک انرژی را برای چرخش و گیره تامین می کند: موتور الکتریکی، پمپ، مخزن، منیفولدهای کنترل، دریچه های فشار شکن و آکومولاتورها.
آکومولاتورها اهمیت دارند زیرا حداکثر گشتاور متناوب است. آنها انرژی را در زمان بیکاری ذخیره می کنند و آن را در طول یک چرخه آرایش آزاد می کنند و به پمپ کوچکتر اجازه می دهند حداکثر گشتاور را ارائه دهد. تنظیم سوپاپ کنترل می کند که چگونه گشتاور به آرامی افزایش می یابد. یک گام ناگهانی می تواند به نخ ها شوک وارد کند و باعث گند زدگی شود.
مدیریت گرما یک مسئله تولید است. دویدن مداوم دمای روغن را افزایش می دهد که روغن را نازک می کند و فشار را تغییر می دهد. یک خنک کننده و مخزن روغن با اندازه مناسب سیستم را در یک باند دمایی پایدار نگه می دارد و این پایداری باعث می شود که حلقه کنترل گشتاور در پایان یک تغییر شیفت یکدست تر شود.
اندازه گیری گشتاور یک ماشین قدرتمند را از یک ماشین دقیق جدا می کند. سیستم های مستقیم از یک لودسل یا حسگر گشتاور در ترن محرک استفاده می کنند. سیستم های غیر مستقیم گشتاور را از فشار هیدرولیک در موتور محاسبه می کنند. سنجش مستقیم دقیقتر است زیرا اثرات اصطکاک و دما را در مدار هیدرولیک حذف نمیکند و زمانی که مقادیر گشتاور مستند مورد نیاز باشد ترجیح داده میشود.
حلقه کنترل آرایش را به صورت دنباله ای مدیریت می کند: تماس، گشتاور افزایشی، نگه داشتن نهایی و رهاسازی. برخی از عملیات نیاز به کنترل فقط گشتاور دارند. برخی دیگر به کنترل گشتاور و چرخش نیاز دارند، جایی که سیستم زاویه چرخش را ردیابی می کند و می تواند رشته های متقاطع را تشخیص دهد. کنترل خوب، محدودیتهای گشتاور بالا و پایین را بهطور پیوسته نگه میدارد در حالی که چرخه را به اندازه کافی برای سرعت خط نگه میدارد.
برای لوله های میدان نفتی، عملکرد مستند بخشی از پذیرش محصول است. فروشگاههایی که پوشش و لوله API 5CT را اجرا میکنند، معمولاً این مورد را بررسی میکنند الزامات انطباق با API 5CT قبل از پذیرش رکوردهای گشتاور یک واحد.
هنگامی که یک برنامه زمانی بین اندازه های بدنه حرکت می کند، واحد است کنترل گشتاور و رفتار تغییر تعیین می کند که هر تغییر سایز چقدر هزینه دارد.
یک PLC چرخه را اجرا می کند: بستن، موقعیت یابی، رمپ گشتاور، تکمیل و آزادسازی. HMI گشتاور هدف، گشتاور بدست آمده، شمارش چرخه ها و آلارم ها را نشان می دهد و دستور العمل هایی را برای اندازه های مختلف لوله ذخیره می کند. وارد کردن یک دستور پخت به جای چرخاندن یک شیر دستی، اکثر تغییرات وابسته به اپراتور را از کیفیت اتصال حذف می کند.
سیستم الکتریکی عملکرد ایمنی را نیز انجام می دهد: استارت دو دستی، محافظ های قفل شده، توقف اضطراری و خاموش شدن خودکار در صورت تجاوز از حد گشتاور. ثبت داده ها و اتصال به شبکه به هر مفصل اجازه می دهد تا پارامترهای آرایشی خود را ردیابی کند، که به طور فزاینده ای در ممیزی های کیفیت انتظار می رود.
اجزای کمکی گشتاور تولید نمی کنند، اما تصمیم می گیرند که آیا ماشین یک تعویض کامل بدون وقفه انجام دهد یا خیر.
ترکیب رزوه از سطح نخ محافظت می کند و اصطکاک را کنترل می کند. دستگاه های دوپ خودکار مقدار قابل تکرار را در هر مفصل اندازه گیری می کنند، در حالی که استفاده دستی از اپراتور به اپراتور متفاوت است: ترکیب بیش از حد می تواند باعث سفت شدن بیش از حد شود، و کم آن باعث افزایش خطر گاز گرفتگی می شود.
بلبرینگ های اصلی، گیربکس و سطوح کشویی نیاز به تامین مداوم روغن دارند. از بین رفتن روغن کاری شایع ترین علت خرابی زودرس بلبرینگ در این ماشین ها است و معمولا قابل پیشگیری است. سیستم خنک کننده دمای روغن را در داخل پنجره مورد انتظار حلقه کنترل نگه می دارد.
حفاظ های در هم قفل شده و مکانیزم های گشتاور تریپ ماشین را پس از یک رویداد غیرعادی متوقف می کنند. در نیروگاه های با توان بالاتر، واحد باکینگ به نوار نقاله ها و تجهیزات بارگیری متصل می شود تا لوله ها به طور خودکار حرکت کنند. در این ترتیب، ایستگاه به یکی از عناصر یک خط تولید هوشمند جفتکننده تبدیل میشود که هندلینگ، بازرسی و سفت کردن را هماهنگ میکند و دست دادن PLC و زمان چرخه آن به اندازه امتیاز گشتاور آن اهمیت دارد.
گروه های مؤلفه به یک چک لیست کاهش می یابد. گشتاور نامی نیاز به حاشیه بالاتر از سنگین ترین اتصال شما دارد. سوراخ اسپیندل باید بزرگترین کوپلینگ را پاک کند. اندازه گیری گشتاور باید مستقیم و مستند برای کارهای کنترل شده توسط API باشد. سرعت تغییر به آرواره ها و ذخیره سازی دستور غذا بستگی دارد. دسترسی به تعمیر و نگهداری تعیین می کند که تعمیرات چقدر طول می کشد.
اینها معیارهایی هستند که باید در هر مقایسه ای وارد شوند. را راهنمای انتخاب دستگاه تراش کوپلینگ پوشش و لوله توضیح می دهد که چگونه آنها را با یک برنامه تولید خاص تطبیق دهید، بنابراین تصمیم بر اساس قابلیت های قابل اندازه گیری است نه اعداد پلاک نام.
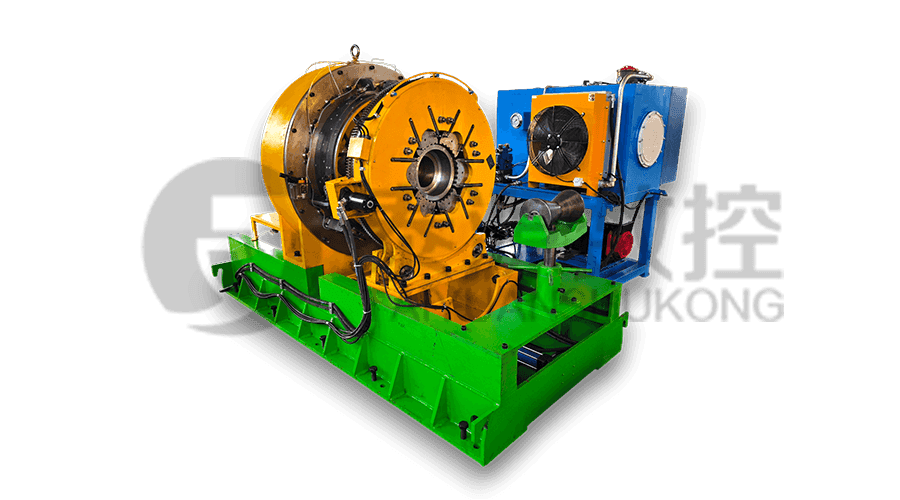
یکی از نمونههای این تصمیمات که در عمل به کار میروند، واحد کمانش کوپلینگ و کوپلینگ لوله سری TYSKNKJ-100، یک دستگاه پیچدار ساخته شده در اطراف رمپ گشتاور کنترلشده، گرفتن ایمن و تغییر سریع است. این برای کارخانه هایی در نظر گرفته شده است که پوشش و لوله را در حجم تولید پردازش می کنند و به واحد نیاز دارند تا تحمل ها را در یک شیفت کامل حفظ کند.
یک واحد کمانش یک کار ساده انجام می دهد - ایجاد یا شکستن یک اتصال رشته ای در یک گشتاور کنترل شده - و هر جزء اصلی وجود دارد تا آن کار را تکرار کند. قاب نیروها را جذب می کند، سر گشتاور و انبر پشتیبان را می گیرد و می چرخد، واحد هیدرولیک نیرو را تامین می کند، سیستم کنترل دقت را تضمین می کند و سیستم های الکتریکی و کمکی عملکرد را ایمن نگه می دارند. ضعف در هر جزء در نهایت به عنوان ضایعات، دوباره کاری یا نگهداری برنامه ریزی نشده ظاهر می شود.
در بیشتر مغازهها، واحد باکینگ همراه با دستگاه رزوهزنی برنامهریزی میشود: ماشین تراش نخ را برش میدهد و واحد باکینگ مونتاژ صحیح قطعات را ثابت میکند. یک تراش کوپلینگ اتصال لوله مته، سمت برش یک محدوده محصول را پوشش میدهد، و دو دستگاه باید حول قطر بیرونی لوله، نوع اتصال و نرخ تولید یکسان مشخص شوند.
محصولات مرتبط $ $
 Model:TYSK-630T لوله مته ، مفصل و جفت شدن
The machine adopts a FANUC CNC system with stable processing accuracy and flexible programming functions to ensure that the processed parts meet strict industry standards. The high torque and heavy-load design can cope with long-term continuous work and has strong durability.
 مدل: TYSK-1355 تراش لوله روغن
این دستگاه از سیستم CNC FANUC با دقت پردازش پایدار و عملکردهای برنامهنویسی انعطافپذیر استفاده میکند تا اطمینان حاصل شود که قطعات پردازش شده استانداردهای سختگیرانه صنعت را برآورده میکنند. گشتاور بالا و طراحی بار سنگین می تواند با کار مداوم طولانی مدت مقابله کند و دوام قوی دارد.
 مدل: TYSK-XQJ-550 دستگاه Skiving فیلم PTFE متوسط و بزرگ
طراحی شده برای پردازش پرده هایی با حداکثر قطر 550 میلی متر و حداکثر طول 1000 میلی متر. ما همچنین می توانیم با توجه به نیاز کاربران سفارشی سازی کنیم. سرعت و ضخامت تغییر دوستانه با CNC.
 سری: TYSK-NKJ دستگاه پیچ/پوشش و لوله اتصال واحد اتصال
این دستگاه از یک موتور هیدرولیک، مکانیزم شناور مکانیکی و تشخیص گشتاور در زمان واقعی استفاده می کند، با خمش مواد سازگار می شود و از تغییر شکل مواد جلوگیری می کند. ماشین های کمکی برای کمک به نیمه اتوماسیون پیکربندی شده اند.
 راه حل های طولانی و مواد سنگین مکانیسم بارگذاری و تخلیه خودکار برای نخ زدن لوله
حالت پشتیبانی انعطاف پذیر ویژه می تواند تأثیر خمش قطعه کار را در پردازش کاهش دهد و عملکرد را بهبود بخشد. کاملاً با دستگاه تراش رزوه ما مطابقت دارد.
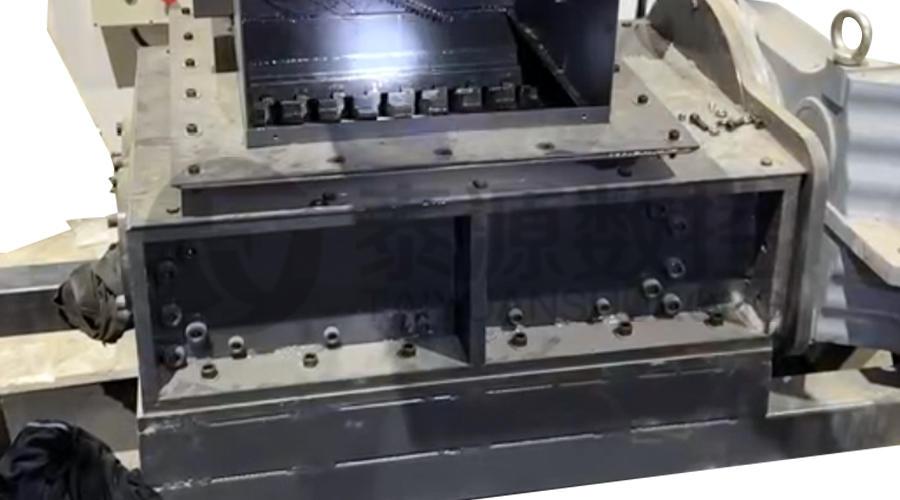 سنگ شکن تراشه های آهنی مدولار سنگ شکن با استحکام بالا برای چیپ
تیغه ها از مواد با استحکام بالا ساخته شده اند و به طور منطقی در خروجی تراشه گیر قرار می گیرند تا تراشه های آهنی را بشکنند. خطر عقبگرد را کاهش دهید و استفاده از قاب زباله را بهبود بخشید.
 سری: TYSK-HB جوشکار باند مقاوم به سایش نیمه اتوماتیک
قابل استفاده برای ARNCO 100XT، 200XT، 300XT. پشتیبانی از φ1.2-2.0 با هسته یا سیم جامد جوشکاری سطحی. می توان به جوش اسپری تک تفنگی و جوش اسپری دو تفنگی دوطرفه مجهز شد. پشتیبانی از کنترل سیستم PLC یا CNC.
