
اطلاعات یادآوری



Sep 04, 2026
اتصال بدنه ای که در هنگام آرایش از کار می افتد به ندرت تصادفی است. این نتیجه تصمیماتی است که مدتها قبل از اولین تماس با نخ ها گرفته شده است. برای هر کسی که کار می کند یا تجهیزات باکینگ را خریداری می کند، قابل اطمینان ترین پیش بینی عملکرد میدانی نحوه ساخت دستگاه است. فرآیند تولید واحد باکینگ تعیین می کند دقت گشتاور، تکرارپذیری و در نهایت اینکه آیا واحد از اتصالات ممتاز محافظت می کند یا به آنها آسیب می رساند. .
یونیت باکینگ که به آن کوپلینگ کوپلینگ پوششی و لوله یا دستگاه پیچی نیز می گویند، اتصالات رزوه ای روی بدنه، لوله و لوله مته را ایجاد کرده و می شکند. در طول آرایش، یک اسپینر اتصال را به سرعت به هم متصل می کند و یک آچار هیدرولیک گشتاور کنترل شده ای اعمال می کند که رزوه ها را به مقدار مشخص شده برای آن اتصال قرار می دهد. در هنگام شکست، همان دستگاه گشتاور معکوس کنترل شده را اعمال می کند تا اتصال را بدون ضربه زدن یا تغییر شکل رزوه جدا کند.
کلمه کنترل می شود چیزی است که یک ماشین صنعتی را از یک آچار برقی ساده جدا می کند. گشتاور آرایش یک مقدار محاسبه شده بر اساس هندسه نخ، ترکیب نخ و بارهای سرویس است. اگر دستگاه نتواند گشتاور را در یک باند باریک نگه دارد، مهم نیست که لوله چقدر خوب باشد، اتصال ممکن است نشت کند یا از سوراخ خارج شود. به همین دلیل است که فرآیند تولید بسیار نزدیک به عملکرد عملیاتی است. در حال مطالعه چگونه سازندگان به گشتاور قدرتمندی بدون شوک مکانیکی دست می یابند یک روش عملی برای مقایسه طرح ها قبل از خرید است.
تولید واحد باکینگ از یک توالی منظم پیروی می کند، زیرا عملکرد نهایی به همان اندازه به کیفیت مونتاژ بستگی دارد. در یک کارخانه معمولی، ساخت به ترتیب زیر انجام می شود:
هر مرحله بر روی مرحله قبلی استوار است. ناهماهنگی سوراخ دوک را نمیتوان در نرمافزار اصلاح کرد، و یک مدار هیدرولیک ناپایدار، صرفنظر از اینکه مبدل چقدر دقیق باشد، خوانش گشتاور نامطمئن تولید میکند.
قاب تمام گشتاور واکنش آچار را حمل می کند. در اتصالات محفظه بزرگ، یک واحد می تواند ده ها هزار نیوتن متر تولید کند و قاب تحت این بار کمی منحرف می شود. اگر انحراف یکنواخت نباشد، فک های آچار تراز با محور اتصال را از دست می دهند. جوشکاری منبع اصلی خطر است، زیرا تنش باقیمانده جوشکاری می تواند قاب را پس از ماشینکاری مخدوش کند. سازندگان جدی قاب جوش داده شده را کاهش میدهند، سپس صندلیهای یاتاقان ماشین و وجههای نصب را در یک تنظیم واحد بهگونهای که هر محور بحرانی یک هندسه مرجع مشترک داشته باشد.
قطار گشتاور مسیر مکانیکی از موتور هیدرولیک به اتصال است: گیربکس، اسپیندل و مبدل گشتاور. نصب مبدل بیش از آن چیزی است که خریداران متوجه می شوند. اندازهگیری مستقیم گشتاور در خط، گشتاور واقعی اعمال شده به اتصال را میگیرد، در حالی که سیستمهای غیرمستقیم گشتاور را از فشار هیدرولیک استنباط میکنند و با سایش آببند و تغییر دمای روغن، دقت را از دست میدهند. در طول مونتاژ، سازندگان مش بندی چرخ دنده، بارگذاری پیش بار بلبرینگ و عکس العمل را تأیید می کنند. برگشت بیش از حد باعث می شود که گشتاور در لحظه تماس رزوه ایجاد شود، دقیقا زمانی که سطح رزوه آسیب پذیرتر است.
فک های آچار و اسپینر به عنوان یک سیستم کار می کنند و نیروی گیره باید از اولین اتصال تا آخرین شیفت ثابت بماند. لغزش فک هنگام آرایش باعث ایجاد گرما می شود و به سطح لوله آسیب می رساند. کنترلهای پمپ جبرانشده با فشار، انباشتهکنندههای با اندازهی صحیح، و درجهای فک سختشده نشان میدهند که سیستم هیدرولیک برای چرخه مداوم بهجای استفاده گاه به گاه سبک طراحی شده است.
سیستم کنترل منحنی های گشتاور را به رفتار ماشین تبدیل می کند. واحدهای مدرن برنامههای گشتاور مخصوص اتصال را ذخیره میکنند و با نزدیک شدن گشتاور به هدف، سرعت را کاهش میدهند و آخرین درجات چرخش را با سرعت خزشی به پایان میرسانند. کالیبراسیون بخشی از فرآیند تولید است، نه یک فکر بعدی. مبدل گشتاور باید با یک مرجع قابل ردیابی تأیید شود و دستگاه باید با گواهی کالیبراسیون ارسال شود.
کاربران نهایی به ندرت معیارهای پذیرشی را می بینند که یک واحد باکینگ قبل از خروج از کارخانه باید رعایت کند. این اهداف پایه مفیدی برای ارزیابی آنچه که یک سازنده مایل است تضمین کند است.
| پارامتر | هدف پذیرش معمولی | چرا مهم است |
|---|---|---|
| دقت گشتاور | ± 1% یا بهتر از مقدار تنظیم شده | از آرایش کم یا زیاد اتصالات جلوگیری می کند |
| متمرکز بودن سوراخ دوک | TIR 0.05 میلی متر یا کمتر | فک ها را در راستای محور اتصال نگه می دارد |
| نصب مبدل گشتاور | اندازه گیری در خط، مستقیم | با وجود دمای روغن و سایش آب بندی، دقت را حفظ می کند |
| تکرارپذیری نیروی بستن | ± 2٪ یا بهتر | از لغزش فک و آسیب سطحی جلوگیری می کند |
| کنترل سرعت اسپینر | سرعت متغیر با عملکرد خزش | از بارهای ضربه ای در تماس با نخ جلوگیری می کند |
| رتبه بندی نشت هیدرولیک | بدون نشتی خارجی در فشار نامی | گشتاور پایدار و عملکرد ایمن را تضمین می کند |
این مقادیر به جای یک مشخصات جهانی، یک خط پایه مفید هستند، اما نشان میدهند که اهداف تولید منظم چگونه به نظر میرسند. واحدی که آنها را برآورده می کند، چرخه های تکراری ساخت و ساز را با نتایج ثابت مدیریت می کند. واحدی که این کار را انجام نمیدهد بهعنوان گازگرفتگی، نشت اتصال و سایش زودرس نخ در میدان ظاهر میشود.
قبل از تحویل، یک واحد باکینگ باید تحت آزمایش پذیرش کارخانه قرار گیرد که چرخه واقعی کار را منعکس کند. سیستم هیدرولیک تحت فشار تست می شود، آچار با گشتاور نامی کامل چرخه می شود و دقت گشتاور در چندین نقطه در محدوده عملیاتی بررسی می شود. از آنجایی که اتصالات پوشش و لوله تحت استانداردهایی مانند API 5CT و API 5B قرار دارند، بسیاری از تامین کنندگان باید نشان دهند که تجهیزات آنها مقادیر گشتاور و شکل های رزوه مورد نیاز استانداردها را کنترل می کند.
گواهی کالیبراسیون و گزارش پذیرش کارخانه را درخواست کنید، نه فقط یک بروشور. زمانی که سازنده نتواند قابلیت ردیابی گشتاور را مستند کند، عملکرد میدانی به یک قمار تبدیل می شود. برای نگاه عمیق تر به جنبه نظارتی، مرور کنید الزامات انطباق با تراش کمانش API 5CT قبل از نهایی کردن مشخصات خود
عواقب میانبرهای تولید در مکان های قابل پیش بینی ظاهر می شود:
مشهودترین نشانه یک فرآیند تولید خوب، قابل پیش بینی خسته کننده است: گشتاور یکسان، منحنی سرعت یکسان، و نتیجه یکسان در هر اتصال.
درک فرآیند تولید، پرسیدن سوالات درست را قبل از امضای سفارش خرید آسانتر میکند:
در سطح تجهیزات، یک گزینه عملی برای کار با پوشش و لوله، واحد باکینگ سری TYSKNKJ-100 برای پوشش و لوله است که برای آرایش کنترل شده و گشتاور شکست در پردازش لوله ای میدان نفتی ساخته شده است.
در یک کارخانه کوپلینگ کامل، یک ماشین تراش پردازش لوله روغن برای عملیات رزوه کاری در بالادست باید هندسه رزوه را قبل از اینکه واحد باکینگ اتصال را ببیند، در حد تحمل نگه دارد. فراتر از خود ماشینها، یک خط تولید هوشمند کوپلینگ که ماشینکاری، باکینگ و بازرسی را به یک جریان متصل میکند، مانع از گلوگاهی میشود که یک ماشین خوب نمیتواند آن را برطرف کند.
فرآیند تولید واحد باکینگ لیستی از قطعات نیست. این مجموعه ای از تصمیمات کنترل شده در مورد تراز، گشتاور، کالیبراسیون و تأیید است. خریدارانی که این تصمیمات را درک می کنند، می توانند تفاوت بین ماشینی که از اتصالات ممتاز محافظت می کند و ماشینی که بی سر و صدا به آنها آسیب می زند، تشخیص دهند. این تفاوت در هر نخ، هر مفصل و هر چاهی که به آن میرسد نمایان میشود.
محصولات مرتبط $ $
 Model:TYSK-630T لوله مته ، مفصل و جفت شدن
The machine adopts a FANUC CNC system with stable processing accuracy and flexible programming functions to ensure that the processed parts meet strict industry standards. The high torque and heavy-load design can cope with long-term continuous work and has strong durability.
 مدل: TYSK-1355 تراش لوله روغن
این دستگاه از سیستم CNC FANUC با دقت پردازش پایدار و عملکردهای برنامهنویسی انعطافپذیر استفاده میکند تا اطمینان حاصل شود که قطعات پردازش شده استانداردهای سختگیرانه صنعت را برآورده میکنند. گشتاور بالا و طراحی بار سنگین می تواند با کار مداوم طولانی مدت مقابله کند و دوام قوی دارد.
 مدل: TYSK-XQJ-550 دستگاه Skiving فیلم PTFE متوسط و بزرگ
طراحی شده برای پردازش پرده هایی با حداکثر قطر 550 میلی متر و حداکثر طول 1000 میلی متر. ما همچنین می توانیم با توجه به نیاز کاربران سفارشی سازی کنیم. سرعت و ضخامت تغییر دوستانه با CNC.
 سری: TYSK-NKJ دستگاه پیچ/پوشش و لوله اتصال واحد اتصال
این دستگاه از یک موتور هیدرولیک، مکانیزم شناور مکانیکی و تشخیص گشتاور در زمان واقعی استفاده می کند، با خمش مواد سازگار می شود و از تغییر شکل مواد جلوگیری می کند. ماشین های کمکی برای کمک به نیمه اتوماسیون پیکربندی شده اند.
 راه حل های طولانی و مواد سنگین مکانیسم بارگذاری و تخلیه خودکار برای نخ زدن لوله
حالت پشتیبانی انعطاف پذیر ویژه می تواند تأثیر خمش قطعه کار را در پردازش کاهش دهد و عملکرد را بهبود بخشد. کاملاً با دستگاه تراش رزوه ما مطابقت دارد.
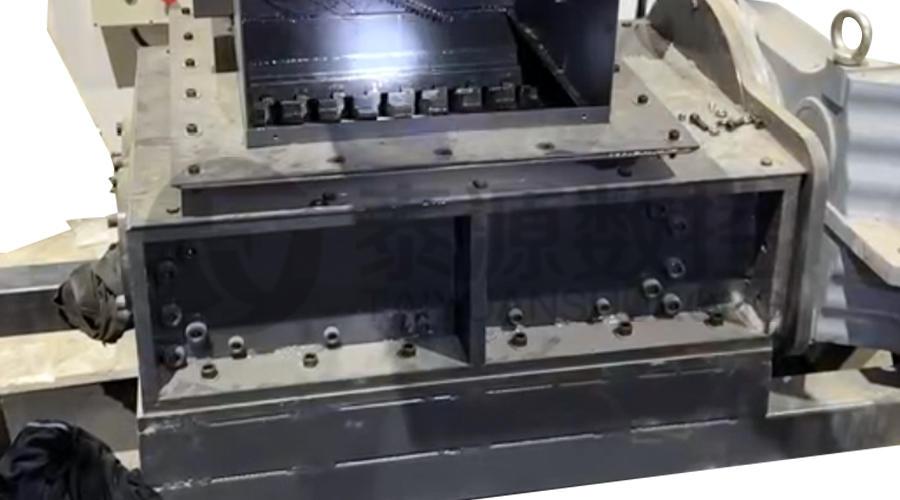 سنگ شکن تراشه های آهنی مدولار سنگ شکن با استحکام بالا برای چیپ
تیغه ها از مواد با استحکام بالا ساخته شده اند و به طور منطقی در خروجی تراشه گیر قرار می گیرند تا تراشه های آهنی را بشکنند. خطر عقبگرد را کاهش دهید و استفاده از قاب زباله را بهبود بخشید.
 سری: TYSK-HB جوشکار باند مقاوم به سایش نیمه اتوماتیک
قابل استفاده برای ARNCO 100XT، 200XT، 300XT. پشتیبانی از φ1.2-2.0 با هسته یا سیم جامد جوشکاری سطحی. می توان به جوش اسپری تک تفنگی و جوش اسپری دو تفنگی دوطرفه مجهز شد. پشتیبانی از کنترل سیستم PLC یا CNC.
